Kaynak Dikişi Takibi: Lazer, Görüntü ve Ark Algılama Seçenekleri
News Details
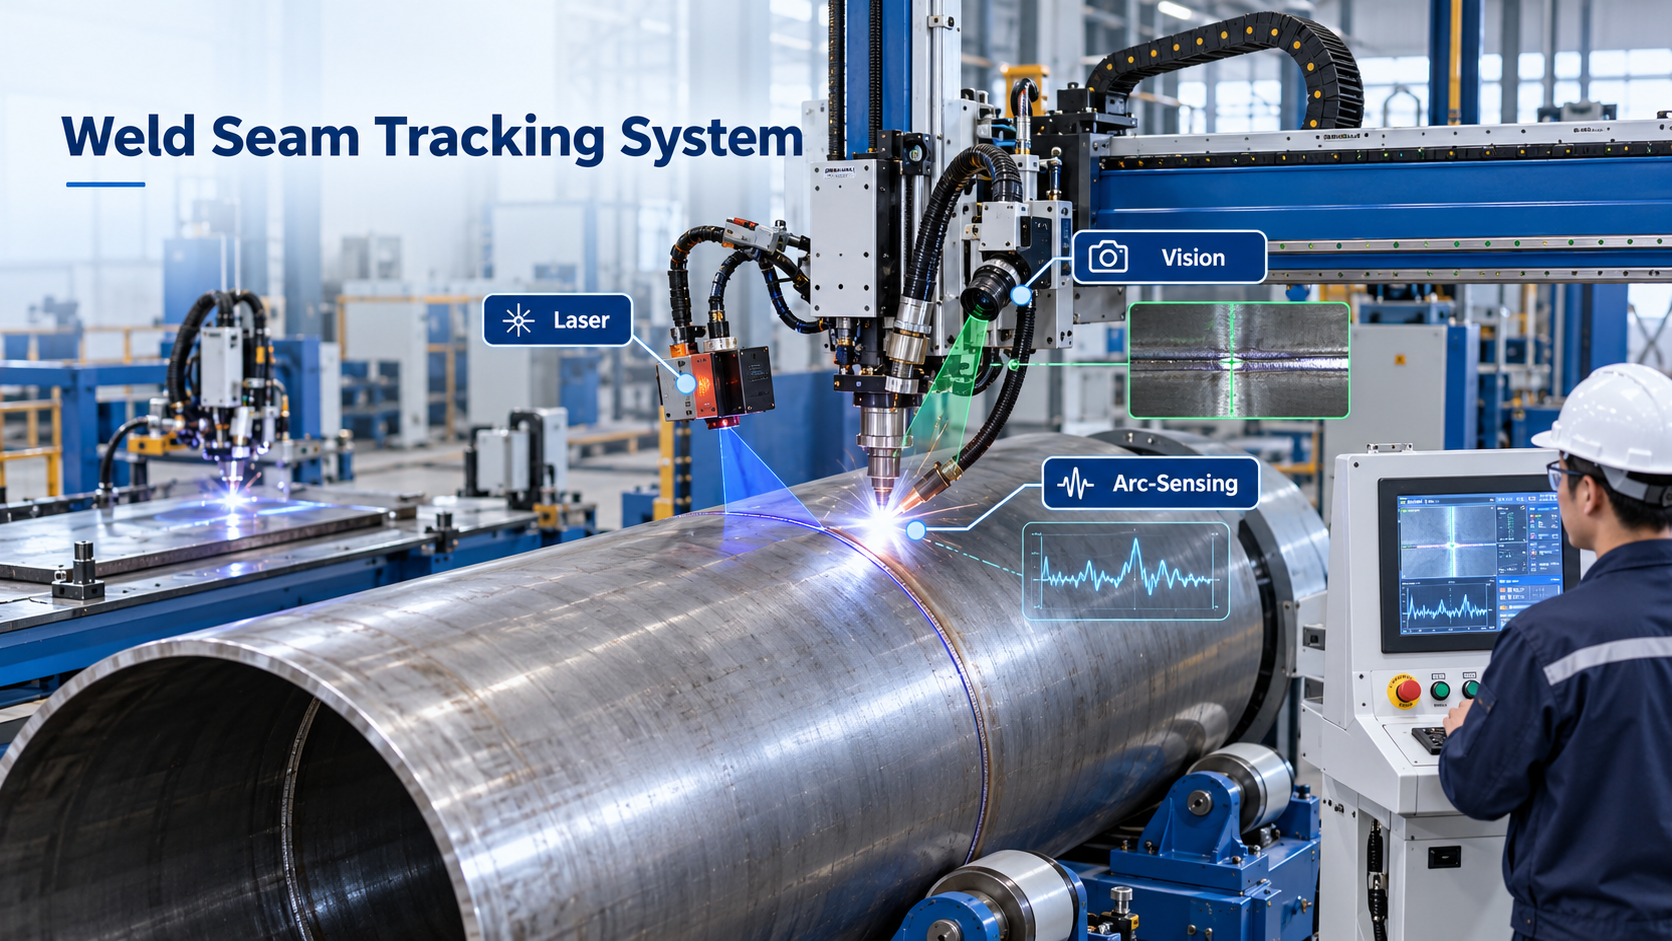
Otomatik kaynağında torç, birleşme noktasını doğru konumda takip etmelidir. Ancak gerçek parçalar nadiren mükemmeldir. Plakalar bükülebilir, silindirler küçük yuvarlaklık hatalarına sahip olabilir ve nokta kaynakları dikişi kaydırabilir. Bu nedenle, genellikle bir kaynak dikişi takip sistemine ihtiyaç duyulur.
Dikiş takibi, kaynak torcunun kaynak sırasında birleşme noktasını bulmasına ve takip etmesine yardımcı olur. Kaynak kalitesini artırabilir, onarım işlerini azaltabilir ve üretimi daha stabil hale getirebilir. Tanklar, borular, basınçlı kaplar ve metal yapılar için bu çok önemli olabilir.
Juchuang endüstriyel üretim için boyuna kaynak makineleri, dairesel kaynak sistemleri, kaynak manipülatörleri ve otomatik kaynak çözümleri dahil olmak üzere özelleştirilmiş kaynak otomasyon ekipmanları sunmaktadır. Birçok projede, makinenin gerçek parça değişikliklerini yönetmesine yardımcı olmak için dikiş takibi eklenebilir.
Kaynak Dikişi Takibi Nedir?
Kaynak dikişi takibi, torcun kaynak birleşimi ile hizalı kalmasına yardımcı olan bir kontrol yöntemidir. Sistem, dikiş konumunu algılar ve ardından torcu veya kaynak başlığını ayarlar.
Basitçe söylemek gerekirse, otomatik bir kaynak sisteminin "gözleri" veya "hissi" gibi çalışır. Bu olmadan makine sabit bir yol izler. Bu sayede makine, dikiş hafifçe hareket ettiğinde tepki verebilir.
Bir dikiş takip sistemi, makine tasarımına bağlı olarak torcu bir, iki veya daha fazla yönde düzeltebilir. Düz dikişler, dairesel dikişler, kavisli dikişler ve karmaşık kaynak yollarında kullanılabilir.
Dikiş Takibi Neden Önemlidir?
İyi bağlantı elemanlarıyla bile bazı değişiklikler normaldir. Örneğin, haddelenmiş bir silindir tam olarak yuvarlak olmayabilir. Uzun bir plaka küçük kenar boşluklarına sahip olabilir. Bir boru birleşimi döndürme sırasında hareket edebilir. Ayrıca kaynak sırasında ısı bozulmaya neden olabilir.
Eğer torç birleşme noktasını takip etmezse, ortaya ortak sorunlar çıkabilir:
- Eksik füzyon
- Düzensiz kaynak damlası
- Aşırı alttan kesme
- Zayıf penetrasyon
- Yanma delmesi
- Fazla sıçrama
- Yeniden işleme ve hurda
Bu nedenle, dikiş takibi sadece üst düzey bir seçenek değildir. Birçok durumda, kaynak kalitesini korumak ve manuel düzeltmeyi azaltmak için pratik bir yoldur.
Lazer Dikiş Takip Kaynağı
Lazer dikiş takip kaynağı, kaynak noktasından önce veya yakınında birleşme noktasını taramak için bir lazer sensörü kullanır. Sensör, dikiş şeklini ve konumunu okur, ardından kontrol sistemine düzeltme verileri gönderir.
Bu yöntem doğru ve hızlı olduğu için popülerdir. Boşluk, kenar konumu, yükseklik farkı ve oluk şekli gibi birleşme özelliklerini ölçebilir. Sonuç olarak, lazer takibi birçok otomatik kaynak sistemi için iyi çalışır.
Lazer dikiş takip kaynağı genellikle şunlar için kullanılır:
- Boyuna dikiş kaynağı
- Dairesel dikiş kaynağı
- Tank ve kap kaynağı
- Boru kaynağı
- Robotik kaynak
- Kalın plaka oluk kaynağı
Ancak lazer sensörlerinin temiz görüş hatlarına ihtiyacı vardır. Güçlü ark ışığı, duman, sıçrama ve yansıtıcı yüzeyler, sistem iyi tasarlanmamışsa performansı etkileyebilir. Bu nedenle, sensör konumu, koruma ve yazılım filtrelemesi önemlidir.
Görüntü Yönlendirmeli Kaynak
Görüntü yönlendirmeli kaynak, dikişi konumlandırmak için kameralar ve görüntü işleme kullanır. Kamera, kaynak öncesi, kaynak sırasında veya kaynak adımları arasında birleşme noktasını kontrol edebilir.
Bu seçenek, sistemin parça özelliklerini, kenarları, delikleri, işaretleri veya kaynak yollarını tanıması gerektiğinde yararlı olabilir. Parça tiplerinin değiştiği esnek üretimi de destekleyebilir.
Lazer takibiyle karşılaştırıldığında, görüntü sistemleri parça hakkında daha geniş bir görünüm sağlayabilir. Bu, parça tanıma ve yol düzeltmesine yardımcı olur. Ancak görüntü yönlendirmeli kaynak aynı zamanda aydınlatma, yüzey durumu, kontrast ve kamera korumasına da bağlıdır.
Genellikle şunlar için kullanılır:
- Robot kaynak yönlendirmesi
- Parça konum düzeltmesi
- Çok modelli üretim
- Kaynak yolu öğretme desteği
- Kaynak öncesi dikiş bulma
Stabil sonuçlar için, sistem kontrollü aydınlatma ve güçlü görüntü işleme kullanmalıdır. Kirli veya dumanlı kaynak alanlarında, kamera ayrıca hava korumasına veya güvenli bir montaj konumuna ihtiyaç duyabilir.
Ark Algılamalı Dikiş Takibi
Ark algılama, dikiş konumunu tahmin etmek için kaynak ark sinyallerini kullanır. Kamera veya lazer kullanmak yerine, torç hareket ettikçe akım, voltaj veya ark davranışındaki değişiklikleri okur.
Bu yöntem genellikle ark kaynak işlemlerinde kullanılır, özellikle birleşme şekli ark sinyalinin net bir şekilde değişmesine izin verdiğinde. Oluk kaynakları ve bazı kalın plaka uygulamaları için yararlı olabilir.
Ana avantajı, ark algılamanın kaynak yakınında harici bir optik sensöre ihtiyaç duymamasıdır. Bu nedenle toz, duman ve sıçramaya karşı daha dayanıklı olabilir.
Yine de ark algılamanın sınırları vardır. Çok ince malzemeler, küçük dikişler, düşük akımlı kaynak veya zayıf sinyal değişiklikleri olan birleşimler için iyi çalışmayabilir. Ayrıca, genellikle dikiş konumunu algılamak için dokuma hareketi gerektirir. Bu, her ürüne uymayabilir.
Doğru Takip Yöntemi Nasıl Seçilir?
En iyi dikiş takip seçeneği, iş parçasına, kaynak işlemine ve üretim hedefine bağlıdır. Her fabrika için tek bir cevap yoktur.
Yüksek doğruluk gerektiğinde ve birleşme şekli net bir şekilde taranabildiğinde lazer dikiş takibi genellikle iyi bir seçimdir. Birçok otomatik dikiş kaynak makinesi ve robotik sisteme uygundur.
Sistemin parçaları bulması, konumu düzeltmesi veya değişen modelleri yönetmesi gerektiğinde görüntü yönlendirmeli kaynak yararlıdır. Ayrıca kaynak öncesinde daha geniş bir görünüme ihtiyaç duyulduğunda da faydalıdır.
Ark algılama, bazı ağır hizmet tipi ark kaynak işleri için pratik olabilir, özellikle optik sensörlerin korunmasının zor olduğu durumlarda. Ark yakınındaki sensör donanımını azaltabilir, ancak doğru birleşme ve işlem koşullarına ihtiyaç duyar.
Seçimden önce fabrikalar şunları kontrol etmelidir:
- Malzeme tipi ve yüzey durumu
- Birleşme şekli ve boşluk değişimi
- Kaynak işlemi ve akım aralığı
- Dikiş uzunluğu ve yol tipi
- Gerekli kaynak kalitesi
- Duman, sıçrama ve ışık koşulları
- Makine yapısı ve torç erişimi
- Veri kayıt ihtiyaçları
- Bütçe ve bakım becerileri
Otomatik Kaynak Sistemlerinde Dikiş Takibi
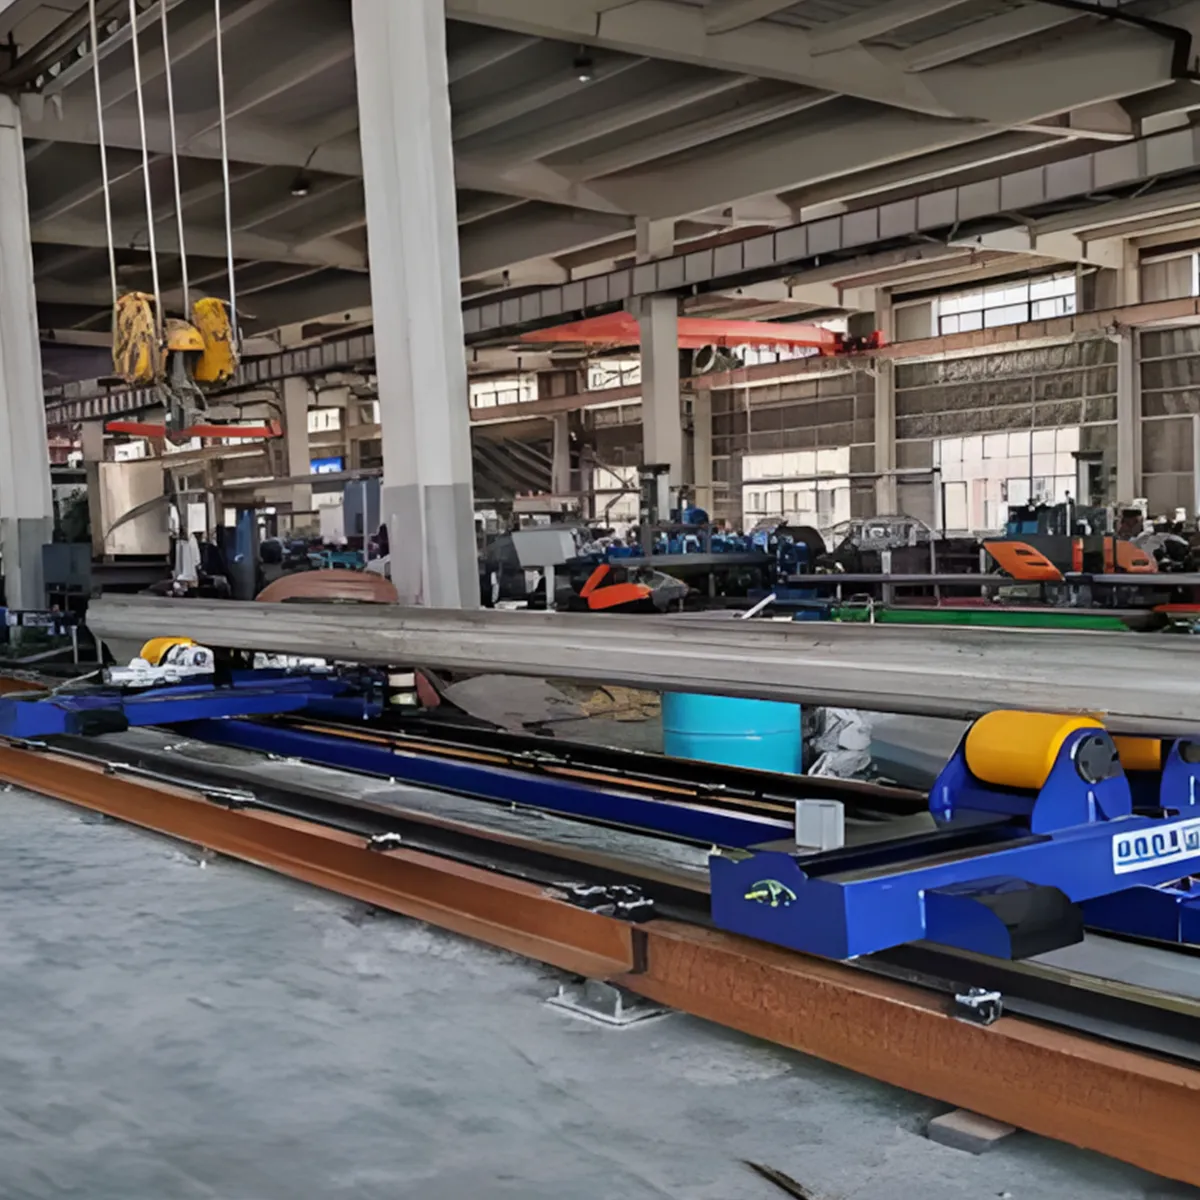
Bir kaynak dikişi takip sistemi tek başına seçilmemelidir. Tüm makine ile uyumlu çalışmalıdır. Buna kaynak güç kaynağı, hareket kontrolü, bağlantı elemanı, torç tutucu, HMI ve güvenlik sistemi dahildir.
Örneğin, bir boyuna kaynak makinesinde sensör, dikişi düz bir çizgi boyunca takip edebilir. Dairesel bir kaynak sisteminde ise parça dönerken takibin çalışması gerekebilir. Robotik bir hücrede, takip verileri robot yolunu gerçek zamanlı olarak düzeltebilir.
Bu nedenle, sistem entegrasyonu önemlidir. Sensörün faydalı veriler göndermesi gerekir, ancak makinenin de düzgün bir şekilde tepki vermesi gerekir.
Neden Juchuang ile Çalışmalısınız?
Juchuang, endüstriyel üretim için kaynak otomasyon çözümlerine odaklanmaktadır. Ekipmanları tanklar, borular, basınçlı kaplar, silindirler ve diğer metal parçalar için özelleştirilebilir.
Dikiş takibi gerektiren projeler için Juchuang, kaynak birleşimini incelemeye, uygun bir takip yöntemi seçmeye, sensör ve kontrol sistemini entegre etmeye, numune parçaları test etmeye ve kurulumu desteklemeye yardımcı olabilir. Bu, müşterilerin sadece otomatik değil, aynı zamanda gerçek üretimde stabil bir kaynak sistemi kurmasına yardımcı olur.
Sonuç
Kaynak dikişi takibi, otomatik kaynak sistemlerinin gerçek parça değişiklikleriyle başa çıkmasına yardımcı olur. Lazer dikiş takip kaynağı yüksek doğruluk sunar. Görüntü yönlendirmeli kaynak, esnek parça bulma ve yol düzeltmeyi destekler. Ark algılama, bazı ağır hizmet tipi ark kaynak işlerinde yararlı olabilir.
En iyi sonuç için takip yöntemi, kaynak birleşimi, işlem, makine yapısı ve üretim ortamı ile eşleşmelidir. Doğru kaynak dikişi takip sistemi ile fabrikalar kaynak tutarlılığını artırabilir, yeniden işlemeyi azaltabilir ve otomatik kaynağı kontrol etmeyi kolaylaştırabilir.


