Kaynakçı Kıtlığı Sırasında Kaynak Otomasyonu Yatırım Getirisi Nasıl Hesaplanır
News Details
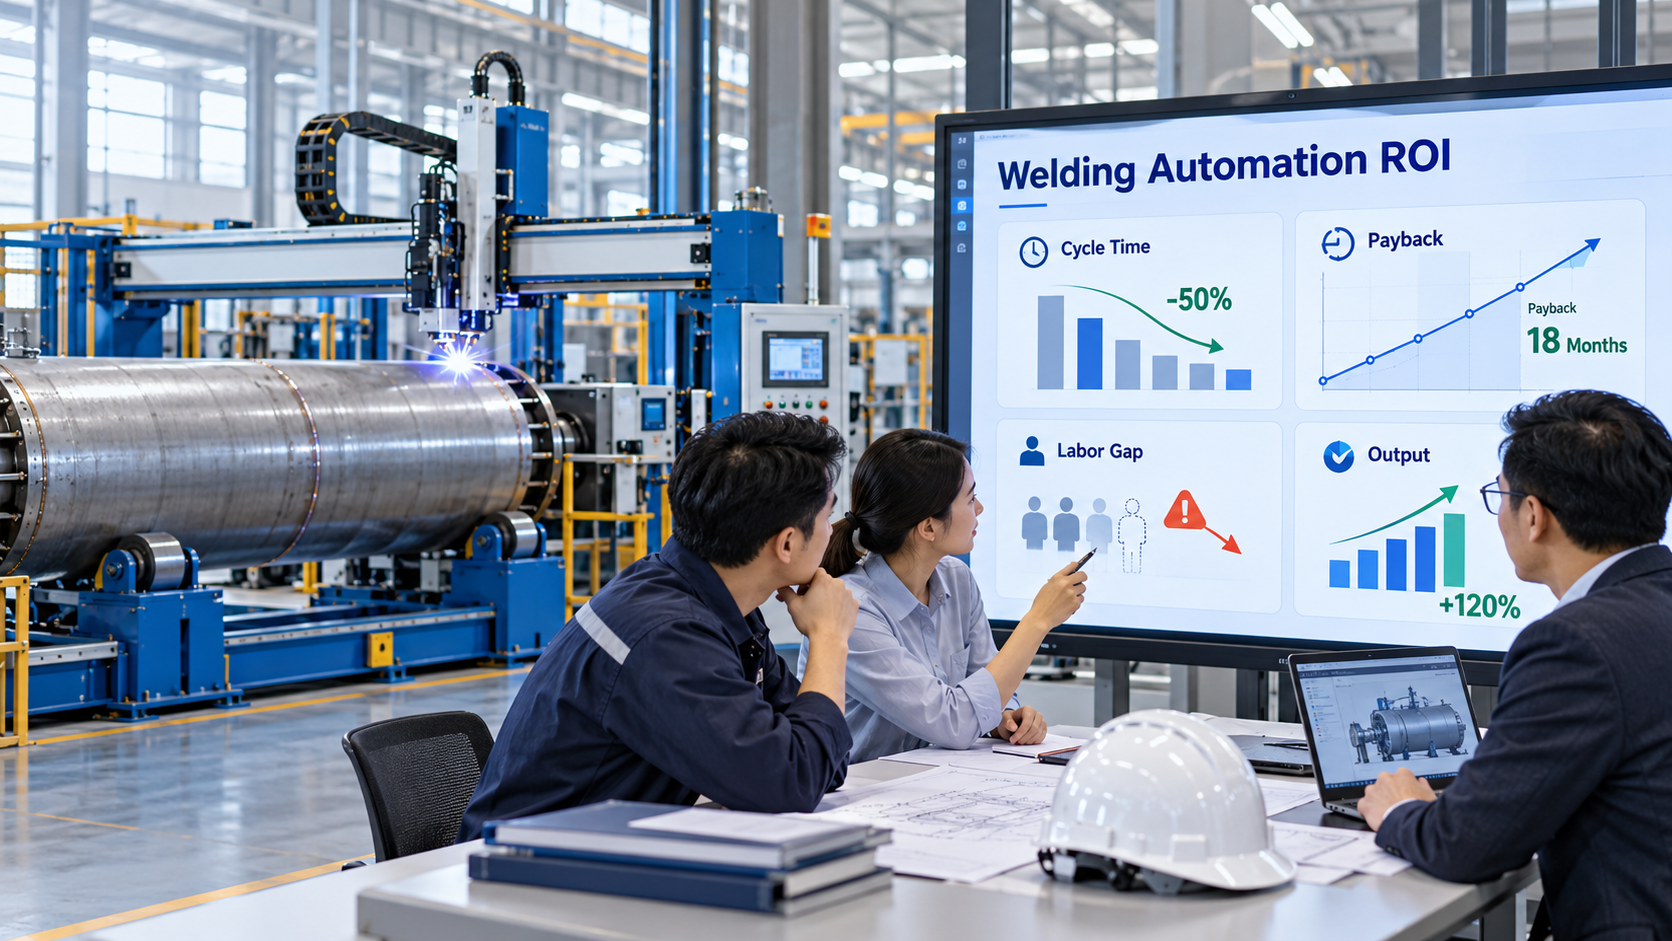
Birçok fabrika aynı sorunla karşı karşıya: vasıflı kaynakçı bulmak zor ve işçilik maliyetleri artmaya devam ediyor. Aynı zamanda müşteriler, istikrarlı kalite, daha hızlı teslimat ve net üretim kayıtları bekliyor.
Bu nedenle, daha fazla şirket kaynak otomasyonuna yöneliyor. Ancak bir sistem satın almadan önce yöneticiler genellikle önemli bir soru soruyor: geri ödemesi ne kadar sürer?
Kaynak otomasyonu Yatırımın Geri Dönüşü (ROI) yalnızca işçiliği değiştirmekle ilgili değildir. Aynı zamanda daha hızlı çıktı, daha iyi kaynak kalitesi, daha az yeniden işleme, daha düşük hurda maliyeti ve daha istikrarlı üretimi de içerir. Vasıflı kaynakçı sıkıntısıyla uğraşan şirketler için otomasyon, kapasiteyi korumak ve riski azaltmak için pratik bir yol olabilir.
Juchuang, basınçlı kaplar, tanklar, borular, silindirik iş parçaları ve ağır sanayi parçaları için özelleştirilmiş kaynak otomasyon ekipmanı sunmaktadır. Çözümleri arasında boyuna dikiş kaynak makineleri, yan kiriş kaynak sistemleri, kaynak manipülatörleri ve gerçek üretim ihtiyaçlarına yönelik diğer otomatik kaynak sistemleri bulunmaktadır.
Kaynak Otomasyonu Yatırım Getirisi Ne Demektir?
YG, yatırım getirisini ifade eder. Basitçe söylemek gerekirse, otomasyon sistemi tarafından tasarruf edilen veya kazanılan parayı, satın alma ve kullanma maliyetiyle karşılaştırır.
Kaynak otomasyonu için YG genellikle birkaç alandan gelir:
- Daha düşük doğrudan işçilik maliyeti
- Daha hızlı kaynak döngü süresi
- Günlük daha yüksek çıktı
- Daha az yeniden işleme ve hurda
- Vasıflı kaynakçıların daha iyi kullanımı
- Daha istikrarlı kaynak kalitesi
- İş gücü açıklarının neden olduğu daha az kesinti süresi
- Daha iyi teslimat performansı
Bu nedenle, adil bir YG hesabı yalnızca makine fiyatına değil, tüm üretim değerine bakmalıdır.
Adım 1: Mevcut Kaynak Maliyetiyle Başlayın
İlk olarak, mevcut manuel kaynak maliyetini ölçün. Bu size bir temel sağlar.
Faydalı veriler şunları içerir:
- Vardiya başına kaynakçı sayısı
- Saatlik ücret ve yan haklar
- Günlük vardiya sayısı
- Vardiya başına kaynaklanan parça sayısı
- Yeniden işleme oranı
- Hurda oranı
- Fazla mesai saatleri
- Eğitim maliyeti
- Geciken siparişlerin maliyeti
Örneğin, bir dikiş kaynak işlemi için iki kaynakçı gerekiyorsa, yıllık işçilik maliyeti görünen saatlik ücretten çok daha yüksek olabilir. Yan haklar, fazla mesai, eğitim ve işten ayrılma da dahil edilmelidir.
Ayrıca, bir kaynakçı sıkıntısı sırasında gizli maliyet büyük olabilir. Yeterli sayıda vasıflı kaynakçı olmadığı için siparişler gecikirse, fabrika satışları veya müşteri güvenini kaybedebilir.
Adım 2: Kaynak Döngü Süresini Ölçün
Kaynak döngü süresi, YG hesaplamasındaki en önemli rakamlardan biridir. Bir kaynak görevinin tamamlanmasının ne kadar sürdüğünü gösterir.
Manuel kaynak için şunları dahil edin:
- Parça yükleme
- Konumlandırma
- Punto kontrolü
- Kaynak süresi
- Temizlik
- Muayene
- Gerekirse yeniden işleme süresi
Otomatik kaynak için şunları ekleyin:
- Yükleme ve sıkıştırma
- Program seçimi
- Otomatik kaynak
- Boşaltma
- Muayene
- Geçiş süresi
Ardından parça başına toplam süreyi karşılaştırın. Otomasyon, kaynak süresini azaltabilir, ancak aynı zamanda boşta kalma süresini ve yeniden işlemeyi de azaltabilir. Sonuç olarak, gerçek kazanç ilk göründüğünden daha büyük olabilir.
Adım 3: Çıktıdaki İyileşmeyi Tahmin Edin
Döngü süresi net olduktan sonra çıktıyı hesaplayın.
Basit bir formül şudur:
Günlük çıktı = Mevcut üretim süresi ÷ Kaynak döngü süresi
Örneğin, bir parça elle 30 dakika sürerse, bir istasyon 8 saatlik vardiya başına yaklaşık 16 parça üretebilir. Otomasyon süreyi 15 dakikaya indirirse, çıktı vardiya başına yaklaşık 32 parçaya yükselebilir.
Ancak gerçek sayıları kullanın. Yükleme, taşıma ve inceleme süresini ekleyin. Pratik bir YG planı, en hızlı tek teste değil, istikrarlı üretime dayanmalıdır.
Adım 4: Kalite Tasarruflarını Ekleyin
Kaynak kalitesinin doğrudan bir maliyeti vardır. Kötü kaynaklar taşlama, onarım kaynağı, ekstra inceleme, geciken sevkiyat veya reddedilen ürünlere yol açabilir.
Otomasyon, meşale hareketini, ilerleme hızını, akımı, voltajı, tel beslemeyi ve kaynak yolunu kontrol ettiği için yardımcı olabilir. Bu, özellikle uzun dikişler ve dairesel kaynaklar için tekrarlanabilirliği artırır.
Kalite tasarrufları şunları içerebilir:
- Daha düşük yeniden işçilik
- Daha az dolgu teli ve gaz israfı
- Daha az reddedilen parça
- Daha düşük inceleme başarısızlık oranı
- Daha az müşteri şikayeti maliyeti
- Daha istikrarlı kaynak görünümü
Tanklar, basınçlı kaplar, borular ve silindirler için tutarlı kaynak kalitesi, daha sonraki basınç testi veya sızıntı testinde de riski azaltabilir.
Adım 5: Vasıflı Kaynakçıların Daha İyi Kullanımını Sayın
Otomasyon her zaman insanları çıkarmak anlamına gelmez. Genellikle vasıflı kaynakçıların daha iyi bir şekilde kullanılması anlamına gelir.
Deneyimli kaynakçılar her kaynağı elle yapmak yerine parametreleri ayarlayabilir, uyumu kontrol edebilir, üretimi izleyebilir ve süreç sorunlarını çözebilir. Sistemin tasarımına bağlı olarak, bir vasıflı operatör bir veya daha fazla kaynak istasyonunu yönetebilir.
Bu, vasıflı bir kaynakçı sıkıntısı sırasında önemlidir. Fabrika, kolay bulunamayan manuel işgücüne olan bağımlılığı azaltırken, uzman bilgisini süreçte tutabilir.
Adım 6: Toplam Yatırım Maliyetini Ekleyin
Ardından, otomasyon projesinin toplam maliyetini hesaplayın.
Bunlar şunları içerebilir:
- Kaynak makinesi veya sistemi
- Fikstürler ve aletler
- Kaynak güç kaynağı
- Güvenlik cihazları
- Kurulum
- Operatör eğitimi
- Yedek parçalar
- Bakım
- Fabrika hizmetleri
- Süreç testi
Özel bir sistem başlangıçta daha pahalıya mal olabilir, ancak ürüne daha iyi uyum sağlayabilir ve daha güçlü uzun vadeli değer sunabilir. Bu nedenle makine, yalnızca genel bir ekipman modeline göre değil, gerçek iş parçasına göre tasarlanmalıdır.
Adım 7: Geri Ödeme Süresini Hesaplayın
Basit bir geri ödeme formülü şudur:
Geri ödeme süresi = Toplam yatırım ÷ Yıllık net tasarruf
Örneğin, toplam yatırım 120.000 USD ise ve yıllık net tasarruf 60.000 USD ise, geri ödeme süresi 2 yıldır.
Yıllık net tasarruflar, işçilik tasarruflarını, çıktı kazanımlarını, kalite tasarruflarını ve azaltılmış fazla mesaiyi içerebilir. Daha sonra bakım, elektrik ve sarf malzemeleri gibi ek maliyetleri çıkarın.
Bu, gerçek kaynak otomasyonu YG'sine daha net bir görünüm kazandırır.
Neden Juchuangile Çalışmalısınız?
Juchuang, endüstriyel üretim için özelleştirilmiş kaynak otomasyonu üzerine odaklanmaktadır. Ekipmanları basınçlı kapları, tankları, boruları, boyuna dikişleri, dairesel dikişleri ve silindirik iş parçalarını desteklemektedir.
Her fabrikanın farklı ürünleri ve iş gücü ihtiyaçları olduğundan Juchuang, kaynak sürecini incelemenize, kaynak çevrim süresini tahmin etmenize, fikstür tasarlamanıza, kaynak sistemlerini entegre etmenize, örnek testler yapmanıza ve kuruluma destek olmanıza yardımcı olabilir. Bu, müşterilerin hem üretim hedeflerine hem de bütçeye uyan bir otomasyon planı oluşturmasına yardımcı olur.
Çözüm
Kaynakçı sıkıntısı büyümeyi sınırlayabilir, siparişleri geciktirebilir ve üretim riskini artırabilir. Kaynak otomasyonu yardımcı olabilir, ancak yatırım net sayılarla hesaplanmalıdır.
Kaynak otomasyonu YG'sini tahmin etmek için mevcut işçilik maliyeti, kaynak çevrim süresi, çıktı, kalite kaybı ve toplam proje maliyeti ile başlayın. Ardından bu rakamları beklenen otomatik süreçle karşılaştırın.
Doğru sistem tasarımı ile kaynak otomasyonu, kıt iş gücüne olan bağımlılığı azaltabilir, kaynak tutarlılığını iyileştirebilir ve fabrikalara uzun vadeli üretim için daha güçlü bir yol verebilir.


