Uzunlamasına ve Enine Kaynaklar Arasında Ne Fark Vardır?
News Details
Metalürjik imalatta her bir bağlantı belirli bir amaca hizmet eder. Borular, basınç kapları, tanklar veya yapısal kirişler yaparken kaynak hattının yönü son ürünün ne kadar güçlü olacağını doğrudan etkiler. En yaygın iki kaynak yönü boyuna ve enine kaynaktır.
Her iki bağlantı da metal parçalarını bir arada tutsa da, kuvveti, gerilimi ve imalat yöntemlerini tamamen farklı şekillerde yönetir. Bu farklılıkları anlamak, dükkanınız için uygun teknikleri ve makineleri seçmenize yardımcı olur.
Boyuna Kaynak Nedir?
İki türü karşılaştırmadan önce, net bir tanımla başlamak yardımcı olur: Boyuna kaynak nedir?
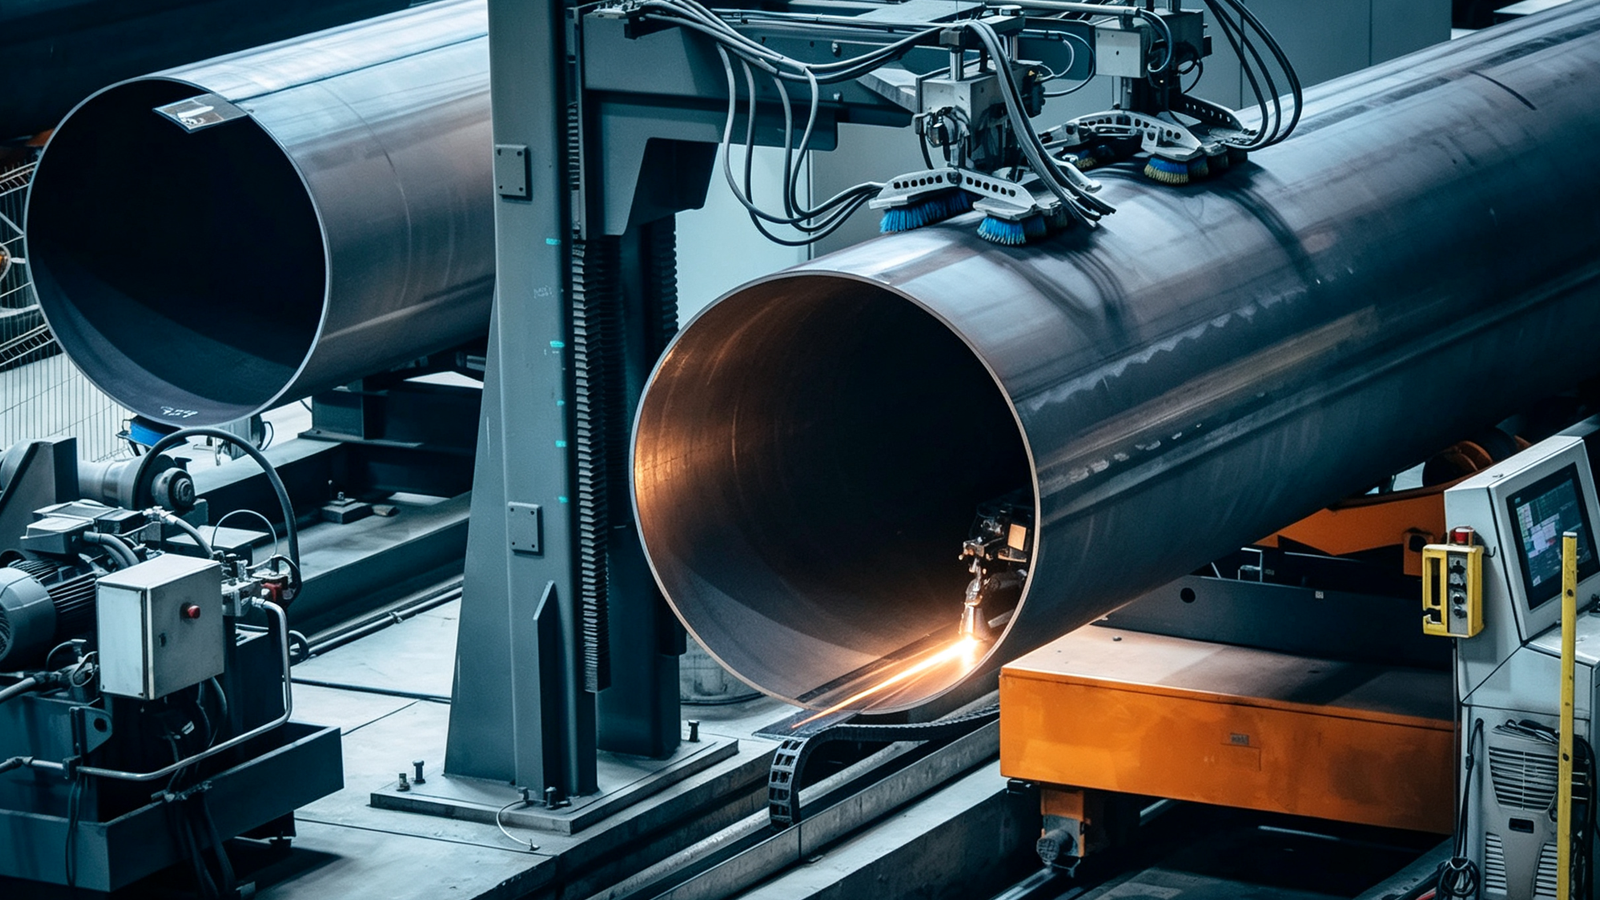
Boyuna kaynak, bir parçanın ana uzunluğuna veya eksenine paralel olarak uzanan düz bir kaynak bağlantısıdır. Örneğin, düz metal levha yuvarlak bir boru veya tank kabuğuna dönüştürüldüğünde, iki uzun kenar düz bir çizgide buluşur. Bu kenarları birleştirmek boyuna dikiş oluşturur.
Bu bağlantı iş parçasının tüm uzunluğu boyunca uzandığı için tutarlılık kritik öneme sahiptir. Modern dükkanlar bu görevi otomatik olarak gerçekleştirmek için özel boyuna dikiş kaynakçular kullanır. Bu makineler levhayı düz tutar ve torch'u bağlantı boyunca sabit bir hızda yönlendirir. Bu otomatik kontrol ısı çarpıklığını önler ve temiz, sızmaz sonuçlar verir.
Enine Kaynak Nedir?
Bunun aksine, enine kaynak parçanın ana eksenine veya uzunluğuna dik olarak uzanır. Bir tüpün uzun yanından aşağı gitmek yerine, enine kaynak onu geçer veya etrafına sarar.
Örneğin, iki ayrı boru bölümü uçtan uca birleştirildiğinde, onları bağlayan halka şeklindeki kaynak enine kaynaktır (genellikle bel kaynak veya çevresel kaynak olarak adlandırılır). Düz levhalarda veya yapısal I kirişlerinde, birincil gerilme gerilimi yönünü kesen herhangi bir kaynak da enine kaynak olarak kabul edilir.
Boyuna ve Enine Kaynaklar Arasındaki 3 Ana Fark
Her iki kaynak türü de metal bileşenleri birleştirse de, birkaç önemli şekilde farklılık gösterir:
1. Yönelim ve Düzen
-
Boyuna dikiş: Silindirin veya levhanın uzun eksenini takip eder.
-
Enine dikiş: Ana uzunluğa dik olarak geçer veya çevresel olarak sarar.
2. Gerilim Dağılımı ve Basınç Dayanımı
Basınçlı borularda ve tanklarda, iç akışkan basıncı iki tür kuvvet oluşturur: halka gerilimi (boruğu yanlardan patlatmaya çalışır) ve eksenel gerilimi (boruğu uzunluk boyunca ayırmaya çalışır).
Halka gerilimi, eksenel gerilimden iki kat güçlüdür. Boyuna kaynak bu yüksek halka geriliminin ağırlığını taşımadığı için sızıntıları veya arızaları önlemek için sıkı kalite standartlarına uymalıdır.
3. Ekipman ve İmalat Süreci
-
Boyuna kaynaklar: Genellikle özel boyuna dikiş kaynakçular gerektirir. İş parçası sabit kalırken otomatik bir vagon torch'u dikiş boyunca sürer.
-
Enine kaynaklar: Genellikle döner pozisyonlayıcılar veya çevresel kaynak torna kullanır, burada torch sabit kalırken silindirik parça onun altında döner.
Doğru Dikiş Kaynak Ekipmanını Nasıl Seçilir?
Güçlü, güvenilir kaynaklar üretmek için iş akışınızı doğru makineyle eşleştirmek esastır. Dükkanınız tanklar, tüpler veya metal levha kutuları işliyorsa, yüksek performanslı bir dikiş kaynak makinesine yatırım yapmak günlük operasyonlarınızı basitleştirir.
Otomatik sıkma sistemleri ham metalı kopur destek çubuklarına sıkıca tutar. Bu kurulum, bağlantıyı hızla soğutur ve yanma olmadan temiz kök geçişler üretir.
Üretim kapasitenizi genişletmeyi planlıyorsanız, 聚创 gibi deneyimli bir tedarikçiden güvenilir bir satılık boyuna dikiş kaynakçısı aramak, kullanıcı dostu dijital kontroller ile dayanıklı ekipman almanızı sağlar.
Özet
Boyuna ve enine kaynak arasında seçim yapmak, parça geometrisine ve kuvvet gereksinimlerine bağlıdır. Enine kaynaklar bölümleri uçtan uca bağlarken, boyuna kaynaklar düz metal levhaları katı, hava geçirmez silindirlere dönüştürür.
Her iki süreç için de otomatik dikiş kaynakçular kullanmak emek maliyetlerinizi düşürür, kaynak tutarlılığını improves eder ve her bir bağlantının ağır endüstriyel kullanıma dayanmasını sağlar.


