Kararlı Üretim İçin Otomatik Kaynak FAT/SAT Kontrol Listesi
News Details
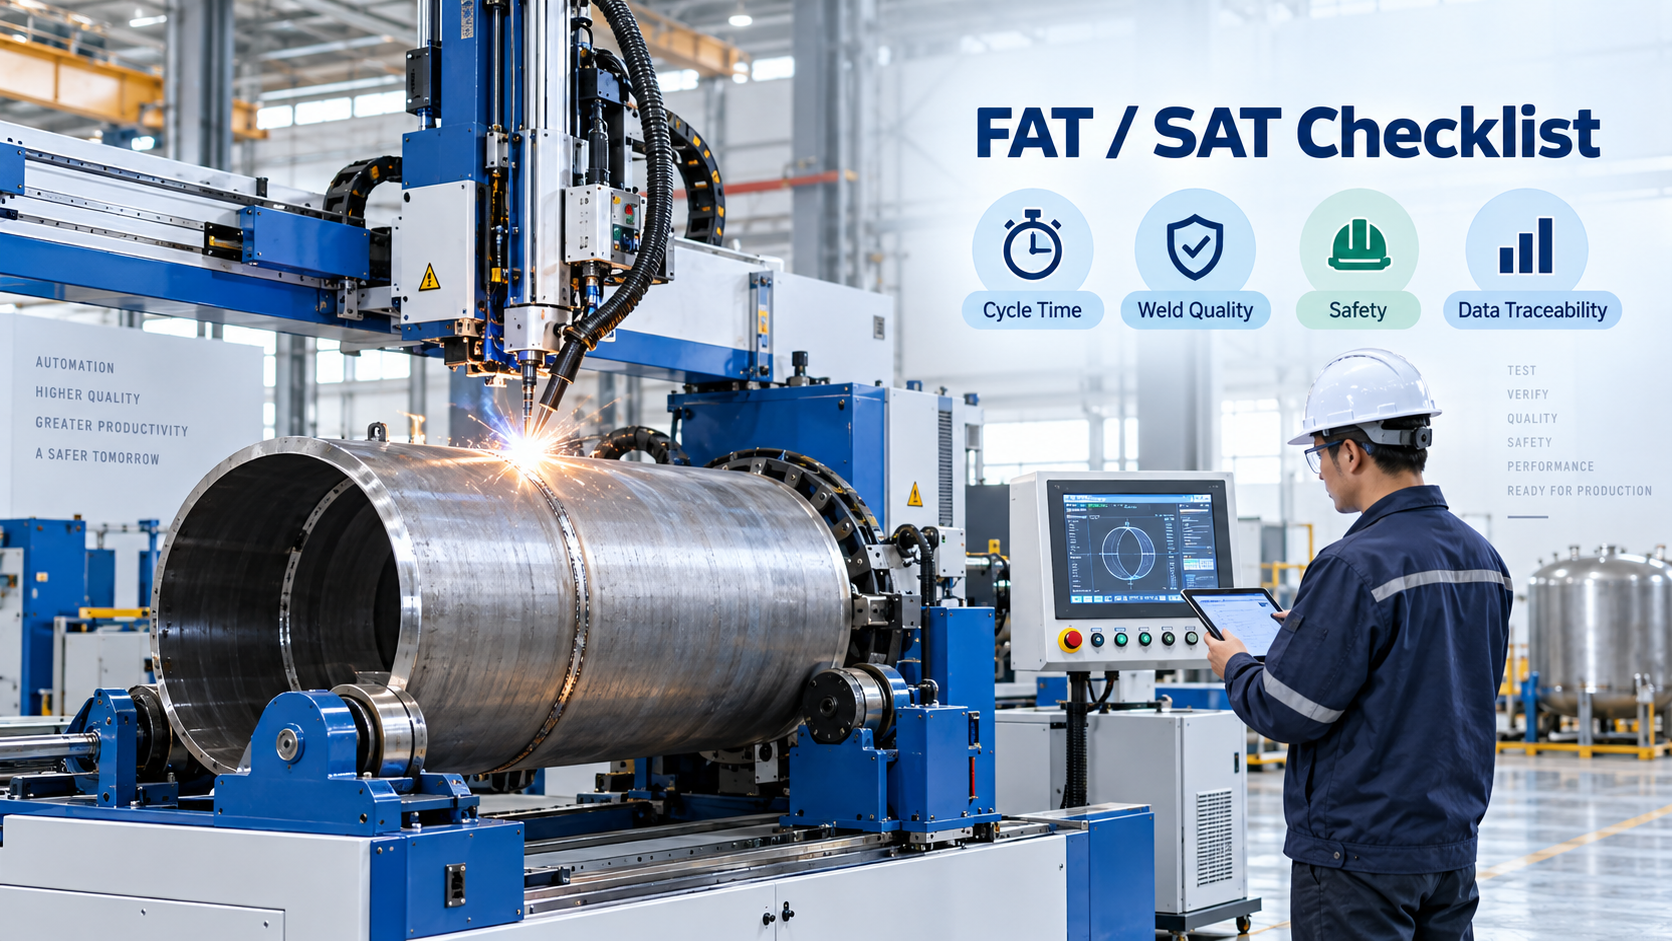
Birçok fabrika için otomatik kaynak sistemi sadece bir makine değildir. Aparatları, robotları veya hareket eksenlerini, kaynak güç kaynaklarını, sensörleri, güvenlik cihazlarını ve veri sistemlerini birbirine bağlayan tam bir üretim hücresidir. Bu nedenle sistem seri üretime girmeden önce hem FAT hem de SAT çok önemlidir.
FAT, Fabrika Kabul Testi anlamına gelir. Genellikle sevkiyattan önce tedarikçinin tesisinde yapılır. SAT, Sahada Kabul Testi anlamına gelir. Ekipman müşterinin tesisine kurulduktan sonra yapılır. Otomatik kaynak makinesi FAT SAT kontrolleri bir arada sistemin kararlı, güvenli ve gerçek üretime hazır olduğunu doğrulamaya yardımcı olur.
Özel kaynak makinesi üreticisi ve Çin kaynak sistem entegratörü olarak Juchuang, endüstriyel üretim için pratik kaynak otomasyon çözümlerine odaklanmaktadır. Açık bir kontrol listesi hem alıcı hem de tedarikçinin belirsiz standartlardan kaçınmasına, yeniden işlemeyi azaltmasına ve son onayı hızlandırmasına yardımcı olur.
FAT ve SAT Neden Kaynak Otomasyonunda Önemlidir
Otomatik kaynağın birçok faydası vardır. Üretimi artırabilir, manuel beceri boşluklarını azaltabilir ve kaynak kalitesini daha tutarlı hale getirebilir. Ancak bu faydalar sadece sistem açık kaynak otomasyonu kabul kriterlerine göre test edildiğinde ortaya çıkar.
Kontrol listesi olmadan ekipler sadece makinenin “kaynak yapıp yapamayacağını” kontrol edebilir. Bu yeterli değildir. İyi bir kabul süresi döngü süresini, kaynak görünümünü, nüfuz derinliğini, güvenlik mantığını, alarm tepkisini, aparat tekrarlanabilirliğini ve kaynak verisi izlenebilirliğini de kontrol etmelidir.
Kısacası FAT, sistemin doğru şekilde inşa edildiğini kanıtlar. SAT ise sistemin gerçek fabrika ortamında doğru çalıştığını kanıtlar.
1. Döngü Süresi Kontrol Listesi
Döngü süresi, doğrudan üretim kapasitesini etkilediği için doğrulanacak ilk maddelerden biridir. FAT sırasında tedarikçi, makineyi anlaşılmış numune parçalar, aparatlar ve kaynak programları ile test etmelidir.
Ana noktalar şunları içerir:
- Yükleme ve boşaltma süresi
- Sıkıştırma ve konumlandırma süresi
- Ark açık kaynak süresi
- Robot veya eksen hareket süresi
- Soğutma veya bekleme süresi
- Parça başına toplam döngü süresi
- Saat başına veya vardiya başına üretim
Ayrıca test birkaç kez tekrarlanmalıdır. Tek bir iyi sonuç yeterli değildir. Örneğin sistem, döngü süresinin kararlı olduğunu göstermek için sürekli bir deneme çalıştırmalıdır.
SAT sırasında aynı test gerçek operatörler, gerçek fabrika yardımcı hizmetleri ve gerçek üretim akışı ile tekrar yapılmalıdır. Sahadaki hava basıncı, güç kaynağı veya parça toleransı farklıysa, son döngü süresi değişebilir. Bu nedenle FAT ve SAT her ikisi de test koşullarını kaydetmelidir.
2. Kaynak Kalitesi Kontrol Listesi
Kaynak kalitesi, herhangi bir kaynak otomasyon projesinin çekirdeğidir. Döngü süresi hızlı olsa bile, kaynak kararsızsa sistem kabul edilemez.
Kontrol listesi hem görsel hem de teknik kontrolleri içermelidir. Yaygın maddeler şunlardır:
- Kaynak boncuğu boyutu ve şekli
- Kaynak başlangıç ve bitiş noktaları
- Sıçrama seviyesi
- Alt kesim, bindirme, gözenekler, çatlaklar veya yanma delinmesi
- Kaynak nüfuz derinliği
- Gerekirse kaynak mukavemet testi
- Kaynak sonrası parça deformasyonu
- Birden fazla parça arasında tekrarlanabilirlik
Birçok projede müşteri çizimler, kaynak sembolleri, numuneler veya denetim standartları sağlar. Bu belgeler kaynak otomasyonu kabul kriterlerinin bir parçası haline gelmelidir.
Ayrıca ekip mümkünse farklı partilerden gelen parçaları test etmelidir. Bu, sistemin normal parça değişimlerini kaldırabildiğini doğrulamaya yardımcı olur. Parçalar çok fazla değişiyorsa, aparat, sensör veya kaynak süreci ayarlanması gerekebilir.
3. Aparat ve Konumlandırma Kontrol Listesi
Bir kaynak otomasyon sistemi büyük ölçüde doğru konumlandırmaya dayanır. Bu nedenle aparat, parçayı sıkı ve tekrarlanabilir şekilde tutmalıdır.
Kontrol listesi şunları kapsamalıdır:
- Aparat konumlandırma doğruluğu
- Sıkma kuvveti ve kararlılığı
- Yükleme ve boşaltma kolaylığı
- Hata önleyici tasarım
- Kaynak torcu hareketi için boşluk
- Bakım erişimi
- Aşınan parçalar ve değiştirme yöntemi
- Operatör ergonomisi
Ayrıca aparat parça yüzeyine zarar vermemelidir. Makine birden fazla model için tasarlanmışsa hızlı değişime de izin vermelidir.
Özel projeler için bu adım özellikle önemlidir. Özel bir kaynak makinesi üreticisi, aparatı müşterinin parça şekline, kaynak yoluna, üretim hacmine ve kalite hedeflerine göre tasarlamalıdır.
4. Güvenlik Kontrol Listesi
Herhangi bir üretim onayından önce güvenlik kontrol edilmelidir. Otomatik kaynak sistemleri hareketli eksenler, robotlar, yüksek akım, ark ışığı, sıcak parçalar, dumanlar ve basınçlı hava içerebilir. Sonuç olarak her güvenlik fonksiyonu FAT ve SAT sırasında test edilmelidir.
Önemli kontroller şunları içerir:
- Acil durdurma düğmeleri
- Güvenlik kapıları ve kilitleri
- Işık perdeleri veya güvenlik tarayıcıları
- Robot güvenlik bölgeleri
- Kaynak arkı koruması
- Duman emme bağlantısı
- Uyarı ışıkları ve alarmlar
- Arı sonrası güvenli kurtarma <


