Plazma ve Gaz Nitürlemesi: Şekil Bozulması ve Sert Tabaka Derinliği
News Details
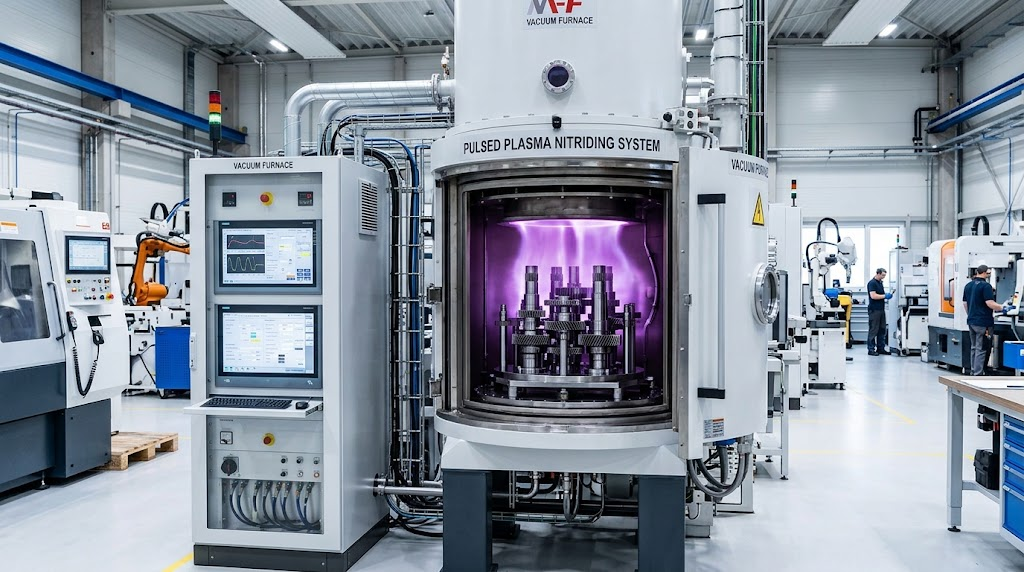
Aşınmaya dayanıklı endüstriyel parçaları tasarlayıp üretirken doğru yüzey işlemini seçmek çok önemli bir adımdır. Zaman içinde şiddetli sürtünmeye, ağır yüklere ve mekanik aşınmaya direnen sert bir dış katmana ihtiyacınız vardır. Ancak aynı zamanda metal parçalarınızın kesin boyut ve şeklini de korumanız gerekir. Bitmiş bir parça ısıl işlem sırasında bükülürse, eğilirse veya genişlerse, nihai montajınızda doğru şekilde uyum sağlayamaz.
Mühendisler, üretim projeleri için en verimli ve güvenilir yüzey sertleştirme yöntemini bulmak amacıyla sık sık plazma nitrasyonu ile gazla nitrasyon yöntemlerini karşılaştırır. Kanıtlanmış bu işlemlerin her ikisi de, sert ve aşınmaya dayanıklı bir bileşik tabaka oluşturmak için çeliğin dış yüzeyine azot yerleştirir. Yine de tamamen farklı fiziksel mekanizmalara dayanırlar. Bu temel farklılıklar, metalin nasıl tepki verdiğini, parçanın yüksek ısıl stres altında ne kadar büküldüğünü ve koruyucu azotun ne kadar derine yayıldığını doğrudan etkiler.
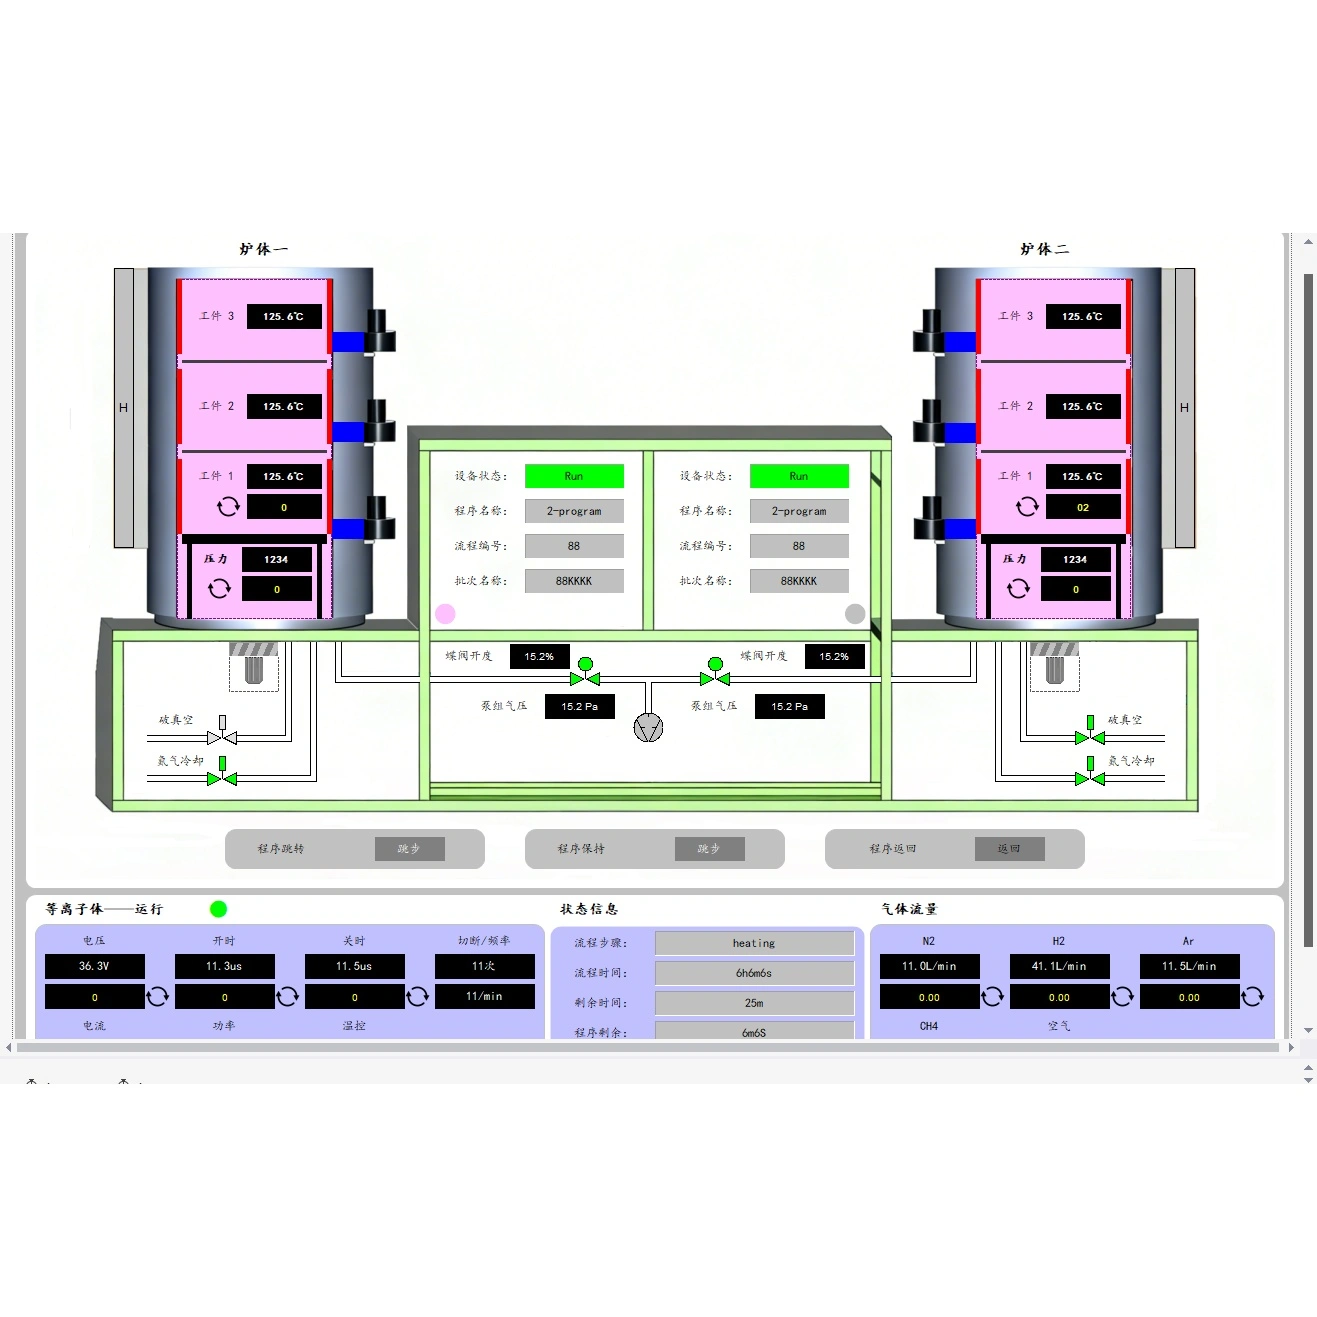
İki Nitrasyon Yöntemi Nasıl Çalışır?
Bir yüzey işlemi seçmeden önce, her bir sistemin işlem odası içinde nasıl çalıştığına yakından bakmak faydalı olacaktır.
Gazla nitrasyon, geleneksel, zamanla kanıtlanmış bir yaklaşımdır. Teknisyenler, temizlenmiş metal parçaları gaz halindeki amonyak ile dolu, hava geçirmez bir fırın odasına yerleştirir. Fırın ısındıkça, yüksek sıcaklık amonyak moleküllerinin azot ve hidrojene ayrışmasına neden olur. Serbest azot atomları daha sonra çeliğin sıcak yüzeyine yavaşça emilir ve birkaç saat boyunca sert bir katman oluşturur.
Öte yandan, modern endüstriyel tesisler genellikle atımlı plazma nitrasyonunu tercih etmektedir. Bu işlem, özel bir vakum odası içinde gerçekleşir. Sadece ısı ve gaz basıncı kullanmak yerine, güçlü elektrik enerjisi ve doğrudan iyon bombardımanı kullanır. Yoğun bir elektrik voltajı, parçaların çevresinde parlak, yüksek enerjili bir plazma alanı oluşturur. Reaktif azot iyonları metal yüzeyi bombalayarak yüzey oksitlerini temizler ve çelik yapı derinliklerine yayılır. Bu gelişmiş teknoloji, operatörlere ısıl işlem sürecinin her aşaması üzerinde hassas kontrol sağlar.
Çarpılma ve Boyutsal Stabiliteyi Karşılaştırma
Modern hassas üretimdeki en büyük engellerden biri parça çarpılmasıdır. Metal parçalar yüksek ısınma ve yavaş soğuma döngülerine maruz kaldığında, iç yapısal gerilimler genellikle bunların bükülmesine, eğilmesine veya genişlemesine neden olur.
Geleneksel gazla nitrasyon, uzun süreler boyunca yüksek fırın sıcaklıkları gerektirir. İşlem odasının tamamı yüksek ısıda kaldığı için, hassas veya karmaşık parçalar önemli ölçüde eğilebilir. Doğrudan bir sonuç olarak, üreticiler orijinal toleransları geri kazanmak için işlemden sonra ekstra taşlama, honlama veya ikincil işleme yapmak zorundadır. Bu ek iş, genel üretim maliyetlerini artırır ve teslimat süreçlerini yavaşlatır.
Bunun kesin tersine, atımlı plazma nitrasyonu çok daha düşük işlem sıcaklıklarına izin verir. İyon bombardımanı azotu kinetik enerji kullanarak metne ittiği için, gövde parçası toplam ısıl stresin çok daha azını emer. Sonuç olarak, neredeyse hiç ölçülebilir ısıl bozulma olmadan üstün boyutsal stabilite elde edilir. Parçalarınız orijinal konturlarını koruduğunda, montaj ekibiniz ekstra işlem adımları olmadan bunları hemen kullanabilir.
Nitrasyon Kasa Derinliğini ve Yapısını Yönetme
Ağır hizmet tipi bileşenlerin çalışma ömrünü uzatmak için tutarlı bir sertlik katmanına ulaşmak çok önemlidir. Nitrasyon kasa derinliği, bir dişlinin, milin veya kalıbın günlük çalışma sırasında sürekli basınca ve yüzey temasına ne kadar iyi dayandığını belirler.
Gazla nitrasyon ile karmaşık şekiller boyunca sertleştirilmiş katmanın tam derinliğini kontrol etmek zor olabilir. Kimyasal reaksiyon, fırın içindeki düzgün gaz akışına büyük ölçüde bağlıdır. Gaz sirkülasyonu düzgün değilse veya parçalar birbirine yakın yerleştirilmişse, bazı bölgelerde diğerlerine göre daha ince bir kasa derinliği oluşabilir. Ayrıca, gazla nitrasyon genellikle beyaz tabaka olarak bilinen kalın, gevrek bir dış bölge oluşturma eğilimindedir. Bu kırılgan katman, yüksek basınç altında çatlayabilir, parçalanabilir veya dökülebilir.
Buna karşılık, plazma sistemleri operatörlerin gaz karışımlarını ve atım parametrelerini son derece hassas bir şekilde ayarlamasına olanak tanır. Bu gelişmiş kontrol, özel uygulamanız için gereken tam nitrasyon kasa derinliğini belirlemenize olanak tanır. Ayrıca, kırılgan beyaz tabakayı bastırabilir veya tamamen ortadan kaldırabilirsiniz. Sonuç olarak, karmaşık geometriler, derin kör delikler ve keskin kenarlar boyunca düzgün, dayanıklı bir difüzyon bölgesi oluşturursunuz.
Parça Uyumu ve Montaj Verimliliği Üzerindeki EtkisiParçalarınız amaçlanan şekillerini koruduğunda, zorlama veya değişiklik olmadan makineye sorunsuz bir şekilde uyar. Yüksek boyutsal doğruluk, doğrudan daha iyi parça uyumu ve daha düşük toplam montaj maliyetleri anlamına gelir. Geleneksel gazla nitrasyona güveniyorsanız ve hassas dişlileriniz veya hidrolik valfleriniz eğiliyorsa, bunları yeniden işlemek için değerli iş gücü saatlerini boşa harcarsınız.
Buna karşılık, gelişmiş plazma sistemleriyle işlenen parçalar sıkı toleranslarını ve keskin yüzey detaylarını korur. Ayrıca plazma işlemi, kimyasal temizlik veya ağır parlatma gerektirmeyen son derece temiz, pürüzsüz bir yüzey elde edilmesini sağlar. Daha düşük stresli bir yüzey işlemi seçerek metal parçalarınız daha uzun hizmet ömrü, üstün yük taşıma kapasitesi ve vakum odasından çıktıkları anda mükemmel uyum sağlar.
Özet
Bu iki popüler sertleştirme yöntemi arasında karar vermek, tolerans gereksinimlerinize ve parça karmaşıklığınıza bağlıdır. Gazla nitrasyon, temel şekiller ve düşük toleranslı parçalar için geçerli bir seçenek olmaya devam ederken, atımlı plazma nitrasyonu, nitrasyon kasa derinliği ve minimum boyut değişikliği üzerinde sıkı bir kontrole ihtiyaç duyduğunuzda üstün bir çözümdür. Parçaları daha soğuk ve yapısal olarak stabil tutarak plazma teknolojisi, kritik endüstriyel parçalarınızın her seferinde mükemmel bir şekilde bir araya gelmesini sağlar.


