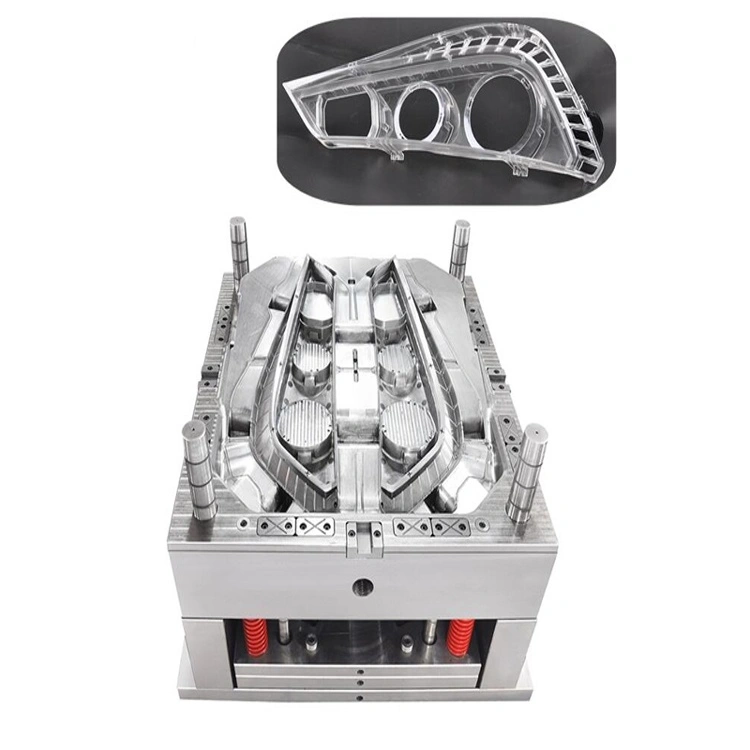
Ayna Nitrürleme Teknolojisi


Yüksek uç imalatta, vakum fırının fiziksel tasarımı denklemin sadece yarısıdır. Gerçek ayırt edici faktör, odanın içinde çalışan yazılım, tarifler ve özel proses teknolojileridir. Gelişmiş optik kalıplar, dokulu otomotiv panelleri ve hassas elektronik kalıplar, mikro pürüzlülük veya boyutsal çarpılmaya neden olan geleneksel, agresif yüzey işlemlerini toleranslıyor değildir.
Jiangsu 聚创 Otomasyon Teknoloji A.Ş., tescilli, tarif tabanlı Özel Plazma Destekli Proses Teknolojileri portföyü sunar. On yıldan fazla plazma fiziği Ar-Ge üzerine inşa edilen bu özel prosesler, fabrikalara ayna kalitesindeki yüzey sonlarını ve karmaşık mikro dokuları korurken aşırı aşınma koruması elde etme imkanı tanır.
1. Ayna Nitritleme Teknolojisi (Aktif Ekran Prosesi)
Geleneksel iyon nitritleme, iş parçacığını doğrudan katot üzerine yerleştirir. Kütle bileşenleri için etkili olsa da, bu doğrudan parıltı deşarjı, metal yüzeyini yüksek enerjili iyonlarla bombalarak mikroskobik püskürtmeye neden olur. Bu proses, ayna sonlarını doğal olarak yok eder ve yavaş, pahalı son işlem cilalama gerektiren mat, buzlanmış bir yüzey bırakır.
Bizim imza Ayna Nitritleme Teknolojimiz bu sınırı tamamen aşar. Proses, Aktif Ekran Plazma Nitritleme (ASPN) ile Juchuang'ın yüksek frekanslı darbeli güç kontrollerinin mükemmel bir füzyonunu temsil eder.
Aktif Ekran Nitritlemenin Teknik Prensibi:
İş parçacığını katot olarak ele almak yerine, yardımcı bir metal ekran (aktif ekran) yükün etrafına yerleştirilir ve negatif potansiyele bağlanır. Gerçek bileşenler yüzen veya zayıf katodik bir durumda yerleştirilir.
Güç aktif edildiğinde, parıltı deşarjı yalnızca ekranda oluşur ve aktif azot iyonları ve nötr radikaller oluşturur. Bu aktif parçacıklar daha sonra vakum gaz dolaşımı yoluyla iş parçacığı yüzeyine nazikçe transfer edilir.
Temel Proses Avantajları:
-
Orijinal Sonun Korunması: İş parçacığında doğrudan katodik püskürtme veya iyon bombardımanı olmadığı için, kalıbın orijinal parlak parlaması veya karmaşık deri dokusu %100 korunur. Son işlem el cilalama veya boyut düzeltmesi gerekmez.
-
Sıfır Ark Vuruşu Riski: Yüksek frekanslı darbeli güç kaynağı, odayı 100 MHz örnekleme hızında izler. Aktif parıltıyı ekranda tutarak, hassas kalıp kenarlarını vurup çukur yapan lokal elektrik arkları riskini tamamen ortadan kaldırır ve yüksek değerli bileşenleri korur.
-
Aşırı Yüzey Sertliği: Yayılan azot tabakası, HV 900 (HRC 67) kadar yüzey sertliği elde eder. Bu, çeliğin yüzeyinin derininde çok aşınmaya dayanıklı, yüksek yorgunluklu bir temel oluşturur.
Önemli Uygulama Alanları:
-
Otomotiv Far Kalıpları: Optik ayna yüzeylerini kusursuz tutarken karmaşık, çok boşluklu far yansıtıcı kalıpları güvenli bir şekilde sertleştirme.
-
Beyaz Eşya Dış Kabuk Kalıpları: Ev aletleri için büyük plastik enjeksiyon kalıplarında yüksek cilalı yüzeyleri koruma.
-
Premium 3C Ürün Konteyner Kalıpları: Akıllı telefon, dizüstü bilgisayar ve tablet kasaları için yüksek hassasiyetli kalıpları sertleştirme.
-
Kozmetik Ambalaj Kalıpları: Kozmetik kap enjeksiyon araçlarında hızlı salınım ve temiz, yüksek parlaklık sonları sağlama.
2. Gelişmiş Çok Proses Kompozit Kaplama Tarifleri
Nitritlemenin ötesinde, Juchuang yedi özel, yüksek performanslı PVD ve PACVD kompozit kaplama tarifinden oluşan bir kütüphane geliştirdi. Bu formüller, üreticilere yüzey özelliklerini belirli termal ve mekanik gerilmelere uyacak şekilde uyarlama imkanı tanır:
聚创 Kompozit Kaplama Tarifleri:
-
E-CRN (Krom Nitrür)
-
Bileşim: CrN
-
Yüzey Sertliği: 2200 HV
-
Proses Sıcaklığı: < 500°C
-
En İyi Uygulamalar: Kesme, boşaltma ve ince boşaltma kalıpları; mükemmel darbe ve korozyon koruması gerektiren alüminyum döküm kalıpları.
-
-
E-TIC (Titan Carbür)
-
Bileşim: TiC
-
Yüzey Sertliği: 3300 HV
-
Proses Sıcaklığı: < 500°C
-
En İyi Uygulamalar: Ağır hizmetli sac metal çekme, bükme ve flanş kalıpları karbon çelikleri işleme.
-
-
E-CRCN (Krom Karbon Nitrür)
-
Bileşim: CrCN
-
Yüzey Sertliği: 2800 HV
-
Proses Sıcaklığı: < 500°C
-
En İyi Uygulamalar: Pürüzsüz, kısıtsız sac metal akışının yırtılmayı önlemek için kritik olduğu yüksek hacimli derin çekme işlemleri.
-
-
E-ALCRN (Alüminyum Krom Nitrür)
-
Bileşim: AlCrN
-
Yüzey Sertliği: 3300 HV
-
Proses Sıcaklığı: < 500°C
-
En İyi Uygulamalar: Gelişmiş yüksek mukavemetli çeliklerin (AHSS) yüksek performanslı çekme ve şekillendirilmesi, mükemmel yüksek sıcaklık oksidasyon direnci sağlama.
-
-
E-TICN (Titan Karbon Nitrür)
-
Bileşim: TiCN
-
Yüzey Sertliği: 3000 HV
-
Proses Sıcaklığı: < 500°C
-
En İyi Uygulamalar: Paslanmaz çelik ve yüksek mukavemetli çeliklerin şekillendirilmesi ve çekilmesi, aşırı yapışkan aşınmayı ve malzeme soğuk kaynaklanmasını önleme.
-
-
E-DLC (Elmas Benzeri Karbon)
-
Bileşim: a-C:H
-
Yüzey Sertliği: 1500 HV
-
Proses Sıcaklığı: 250°C
-
En İyi Uygulamalar: Alüminyum ve renksiz alaşımlar için kesme kalıpları; kuru, sıvısız yağlama gerektiren plastik veya kauçuk kalıplarındaki kayan çekirdekler, çıkarıcılar ve pimler.
-
-
E-CRN(DLC) (Çift Katmanlı Krom-DLC)
-
Bileşim: CrN + DLC Katmanı
-
Yüzey Sertliği: 2300 HV
-
Proses Sıcaklığı: 170°C ile 400°C arası
-
En İyi Uygulamalar: Yumuşak, yapışkan malzemeler (alüminyum veya bakır alaşımları gibi) için kesme araçları ve hem yüksek sertlik hem de düşük sürtünmeli kayma gerektiren hassas mekanik eklemler.
-
Önerilen ürünler
Önerilen Ürünler


