Pulsed Plazma Nitride Teknolojisi & Ekipmanı


Pulsed Plazma Nitriding (İyon Nitriding) Teknik Genel Bakış
Modern yüksek hassasiyetli imalatta, mekanik bileşenler şiddetli aşınmaya, yüksek yorgunluk döngülerine ve korozif ortamlara maruz kalır. Standart ısıl işlemler genellikle yüksek çalışma sıcaklıkları hassas parçalarda deformasyona neden olduğu için yetersiz kalır.
Bu zorlukları aşmak için Jiangsu 聚创 Otomasyon Teknolojisi Co., Ltd. en son teknoloji Pulsed Plazma Nitriding (İyon Nitriding) Teknolojisi ve Ekipmanı sunar. Bu gelişmiş vakum yüzey işlemi, aktif azot atomlarını doğrudan metalin dış katmanına sokmak için elektriksel parıltı deşarjı kullanır. Parçanın çekirdeğini sert ve esnek tutarken son derece sert, aşınmaya dayanıklı bir yüzey oluşturarak eşsiz boyutsal stabilite sağlar.
Temel İşletme Avantajları
Geleneksel gaz nitriding veya yüksek toksik sıvı tuz banyosu işlemlerinden farklı olarak, Juchuang'ın pulsed plazma nitriding sistemleri açık teknolojik ve ekonomik avantajlar sunar:
-
300°C ila 550°C arası düşük sıcaklıklarda çalışan süreçimiz, hassas işlenmiş parçaların çarpıklık, bükülme veya boyut değişikliğinden korunur. Bu, pahalı son işlem makinalama veya taşlama ihtiyacını tamamen ortadan kaldırır.
-
-
%30 ila %60 Daha Hızlı Döngüler: Yüksek enerjili iyonize gaz alanı, azotun atom seviyesinde difüzyonunu hızlandırır. Bu, süreç sürelerini önemli ölçüde kısaltır, enerji tüketimini azaltır ve atölyenizin günlük üretimini artırır.
-
Çevre Dostu ve Temiz Üretim: İşlem, tamamen mühürlü bir vakum odasında yalnızca zararsız Azot (N₂) ve Hidrojen (H₂) gazları kullanılarak gerçekleştirilir. Herhangi bir toksik sıvı, sıfır tehlikeli atık ve güvenli çalışma koşulları üretmez.
-
Vakum Temizleme: Fırın odası mühürlenir. Yüksek kapasiteli bir vakum paketi (mekanik ve Roots pompa setleri içeren) iç basıncı hızla 10 Pa'nın altına düşürerek tüm hava ve nemi kaldırır.
-
Gaz Girişi ve Parıltı Başlatma: Sistem, odaya hassas bir oranla Azot (N₂) ve Hidrojen (H₂) gazı besler. Yüksek Pulsed DC voltajı uygulanarak, dar kanalların veya kör deliklerin içinde bile her iş parçasına tamamen sarılan uniform, koyu mor iyonize plazma bulutu başlatılır.
-
Isıtma ve Nitriding Difüzyon: Yüksek enerjili azot iyonları, iş parçalarının yüzeyine bombardıman yaparak uniform ısı üretir ve kimyasal difüzyonu başlatır. Aktif azot atomları çelik matrisine derin nüfuz eder, sert, aşınmaya dayanıklı bir bileşik tabaka oluşturur.
-
Yüksek Entegriteye Sahip Sistem Mimarisi
Pulsed plazma nitriding sistemlerimiz altı yüksek entegre, endüstriyel sınıf işlevsel modülden oluşur:
-
Vakum Odası: Yüksek vakum bütünlüğü, elektriksel kalkanlama ve mükemmel termal izolasyon sağlayan premium sıcak duvar yapısıyla inşa edilmiştir.
-
Vakum Edinme Sistemi: Temiz işleme koşullarını hızla oluşturmak için yüksek performanslı mekanik ve Roots pompalarından oluşur.
-
Gaz Kontrol Sistemi: Akış hızı doğruluğuyla süreç gaz oranlarını yönetmek için yüksek hassasiyetli Kütle Akış Kontrolörleri (MFC) içerir.
-
Pulsed DC Güç Kaynağı: Ark deşarjını bastırmak ve iş parçalarının kenar yanıklarından korunmasını sağlamak için tasarlanmış tescilli yüksek frekanslı puls jeneratörü.
-
Kapalı Döngü Termal Kontrol: ısıtma elemanları ve termocouple geri besleme döngüleri, tüm sıcak bölge boyunca sıcaklıkları yönetmek için birlikte çalışır.
-
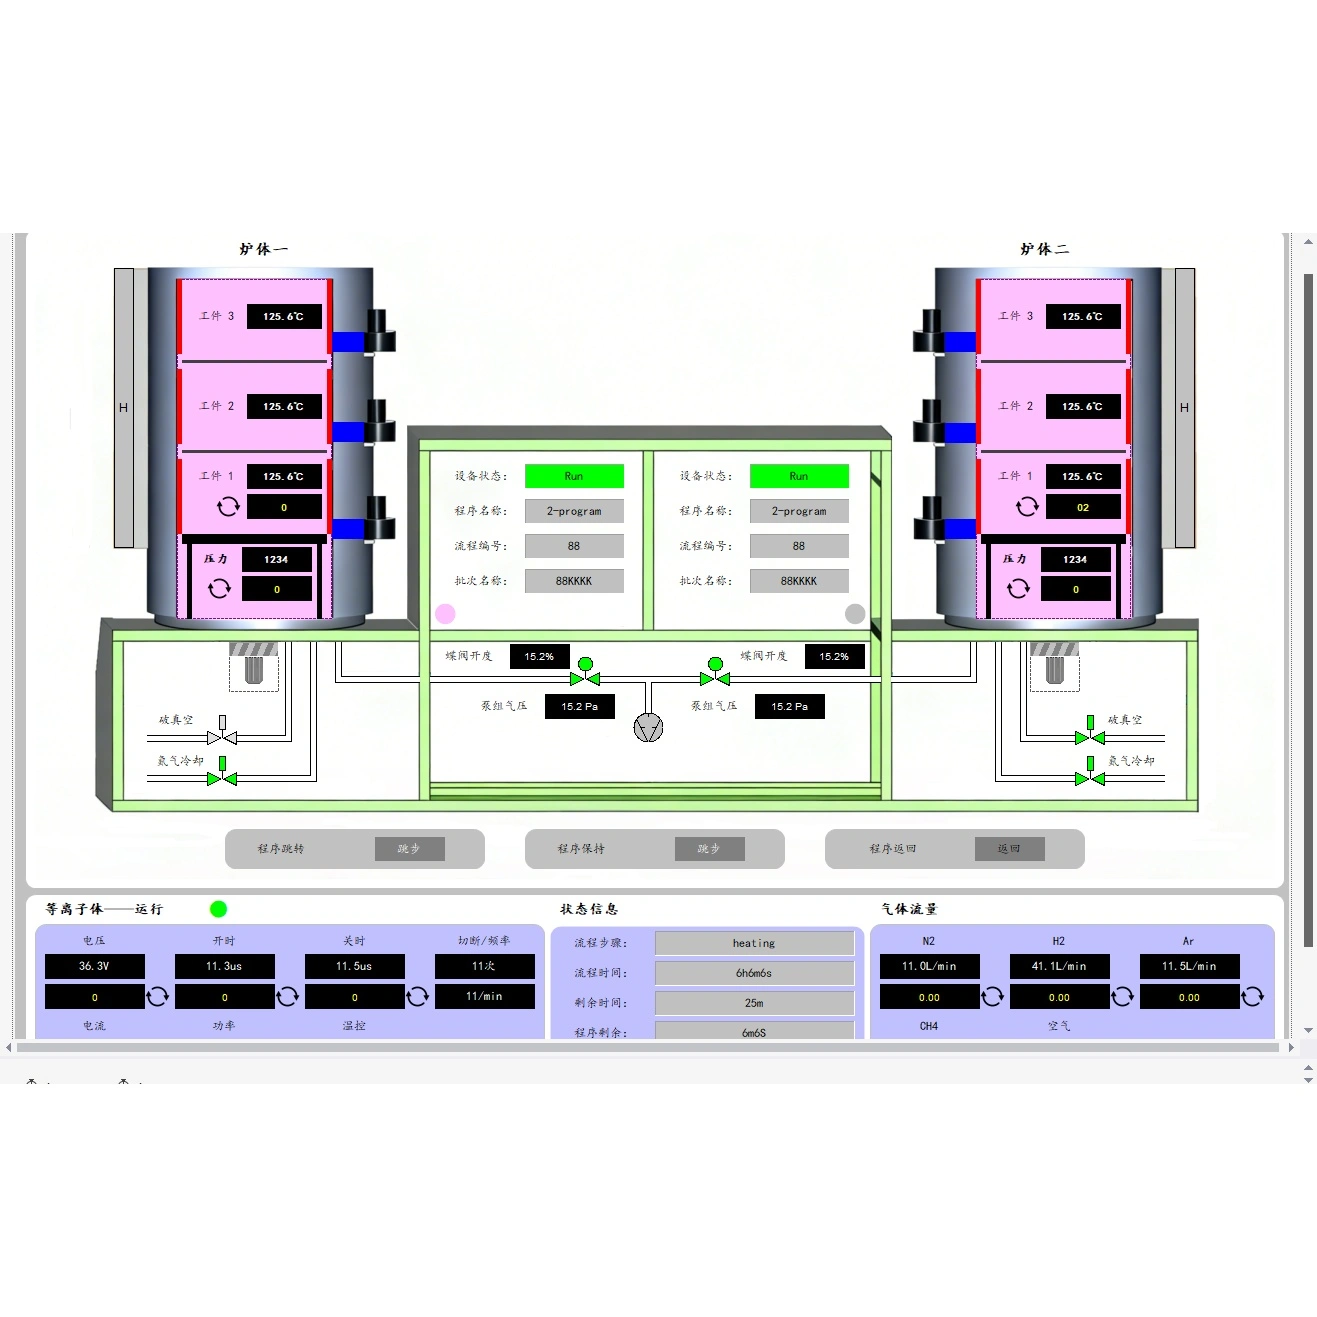
Akıllı PLC ve HMI İzleme Sistemi: Kullanıcı tarifelerini depolar, gerçek zamanlı parametreleri görüntüler ve süreç verilerini otomatik olarak kaydeden akıllı bir kontrol merkezi.
-
Teknik Özellikler ve Parametreler
Her sistem, her üretim çalışması için aynı, tekrarlanabilir sonuçları garanti etmek üzere yüksek hassasiyetli donanımla tasarlanmıştır. Aşağıda standart ekipmanlarımızın kopya güvenli teknik özellikleri bulunmaktadır:
|
Teknik Metrik |
Belirtim ve Kontrol Aralığı |
|---|---|
|
Çalışma Vakum Aralığı |
10 Pa ila 1000 Pa (Yüksek stabiliteye sahip plazma parıltısını sağlar) |
|
Sonuçta Temel Vakum |
0.01 Pa (1 x 10^-2 Pa) (Oksijen içermeyen bir bölge garanti eder) |
|
Güç Kaynağı Sistemi |
Yüksek Frekanslı Pulsed DC (PDC) |
|
Puls Frekans Aralığı |
1 kHz ila 20 kHz |
|
Çalışma Sıcaklığı |
350°C ila 580°C |
|
Sıcaklık Uniformitesi |
±5°C (Tüm ısıtma bölgesinde korunur) |
|
Sıcaklık Sensörü Türü |
İş parçalarını doğrudan ölçen esnek termocouple sensörleri |
|
Elde Edilebilir Yüzey Sertliği |
650 HV ila 1200 HV (Temel alaşım çeliğine bağlı olarak) |
|
Nitriding Difüzyon Derinliği |
5 μm ila 1000 μm (PLC parametreleri üzerinden tamamen ayarlanabilir) |
|
Mikroyapı Kalitesi |
Sıfır gözeneklilik veya çatlak içeren son derece yoğun bileşik tabaka |
Tüm süreç, entegre bir PLC ve Endüstriyel PC kontrol sistemi tarafından yönetilir. Bu dijital beyin, tüm fiziksel eğrileri gerçek zamanlı olarak izler, gaz akış hızları, voltaj ve ısıtma döngüleri üzerinde tam kapalı döngü kontrolü sağlayarak partiden partiye mutlak tutarlılığı garanti eder.
Standartlaştırılmış 5 Adımlı İşletme Süreci
Mükemmel bir yüzey sonucu elde etmek için sistematik, otomatik bir iş akışı gereklidir. Ekipmanlarımız her döngüyü beş yüksek kontrol edilmiş adımda gerçekleştirir:
Önerilen ürünler
Önerilen Ürünler


